Ik krijg vaak de vraag hoe het proces eruitziet: hoe een mes van een staaf staal een afgewerkt voorwerp wordt. Hier is één mes, stap voor stap.
Het staal
Ik maak vooral san mai en andere meerlaagse billets, maar het proces is voor de meeste messen hetzelfde. Om tijd te winnen stapel ik meerdere billets en las ik ze in één keer.
Meestal begin ik met 3 mm 80CrV2 plat staal, met aan beide kanten 2 mm 15N20 plat staal. Ik zaag de ruwe lengte af die ik nodig heb en werk de uiteinden bij. Op dit punt is het staal zacht gegloeid, dus zacht genoeg om te vijlen en lang niet zo hard als het afgewerkte mes zal zijn.
Daarna maak ik het staal grondig schoon met pure aceton. Ik raak het nooit aan zonder handschoenen en veeg het af met een pluisvrije doek, zodat er geen vezels achterblijven.
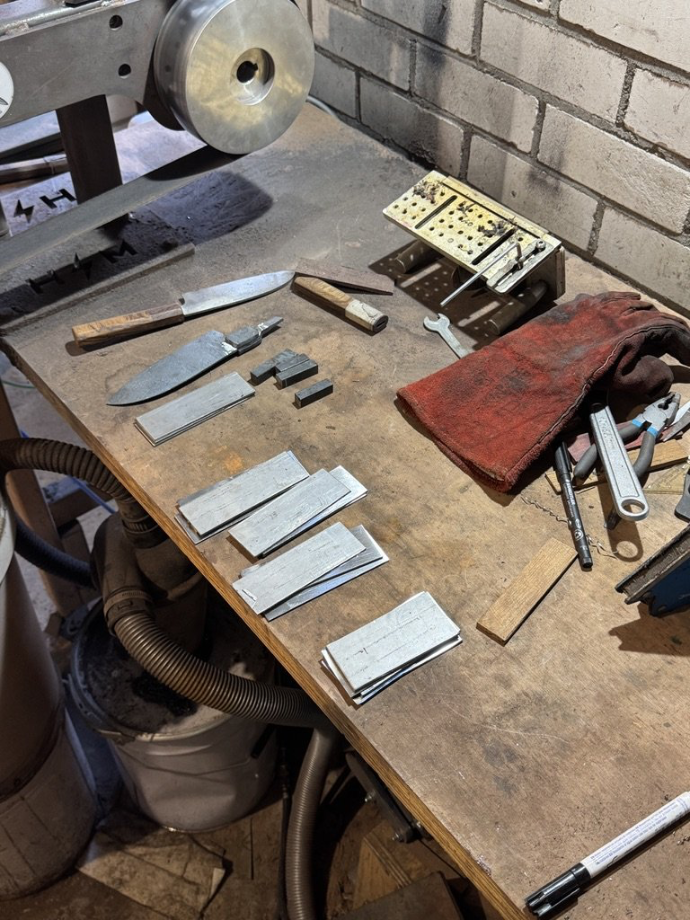
Dan verhit ik de stapel tot hij bijna wit is en pers ik hem snel in mijn smeedpers tot hij één massieve billet is. Dat doe ik in twee rondes en na de tweede weet ik dat hij gelast is.
Daarna laat ik hem afkoelen, snijd ik de billetvormen uit en maak ik de billets klaar om tot messen gesmeed te worden.
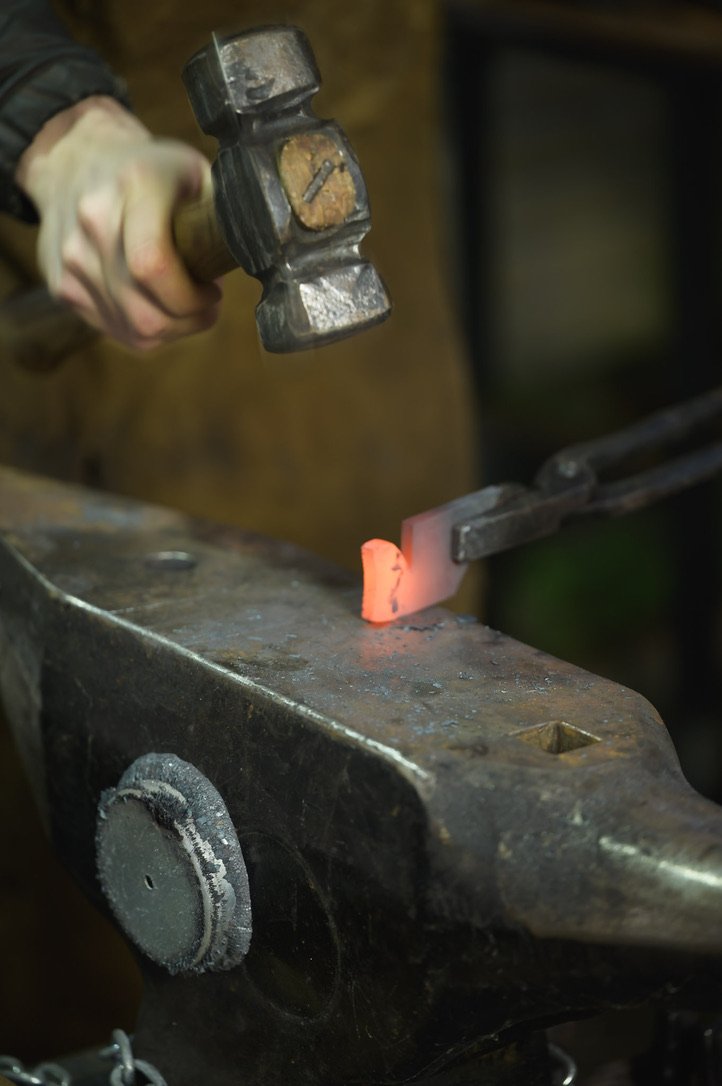
Het eerste wat ik doe bij het maken van de lemmeten is een deel van de angel uitsmeden, omdat ik een goede grip nodig heb als ik het lemmet smeed.
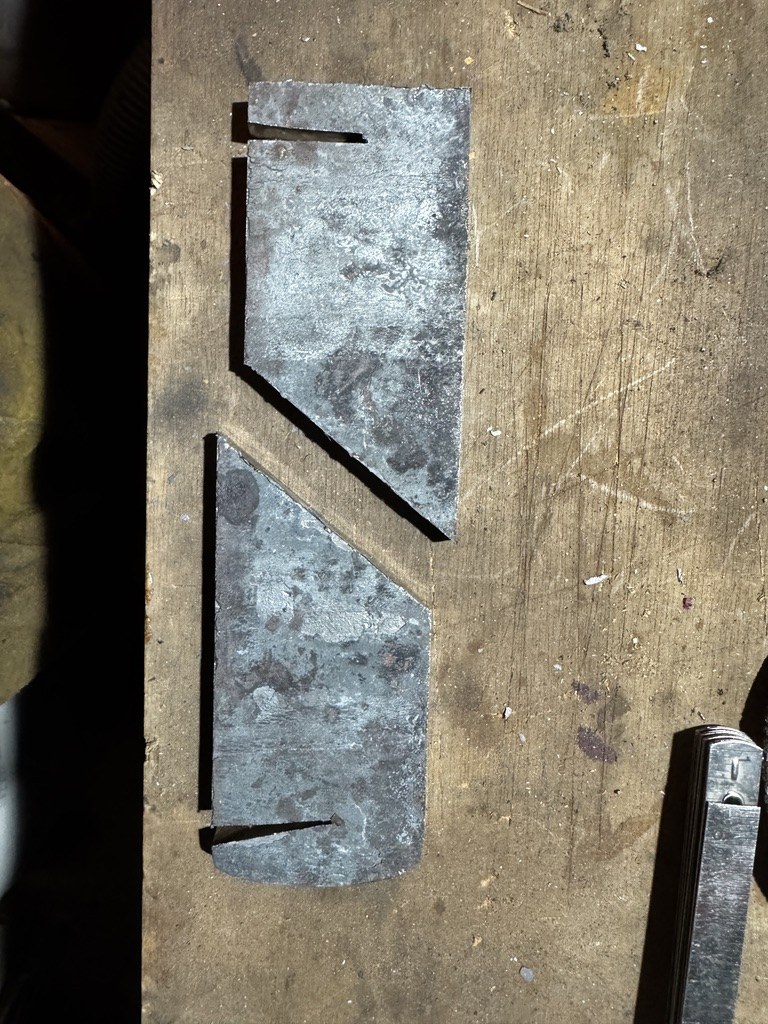
Smeden
De staaf gaat in de oven. Bij werktemperatuur, een heldere oranje kleur van ongeveer 900 tot 1000°C, beweeg ik hem onder de pers en de hamer. Eerst vorm ik de algemene omtrek van het mes.
Daarna smeed ik de distal taper uit. Ik trek het staal aan beide kanten uit, zodat het naar de snijkant toe taps gaat lopen. Dat maakt het lemmet dunner en langer. Het lemmet moet dikker zijn bij de hiel en dunner bij de punt, wat de balans en het gevoel verbetert.
Daarna smeed ik de facetten in en breng ik het mes met de reverse banana methode in vorm.
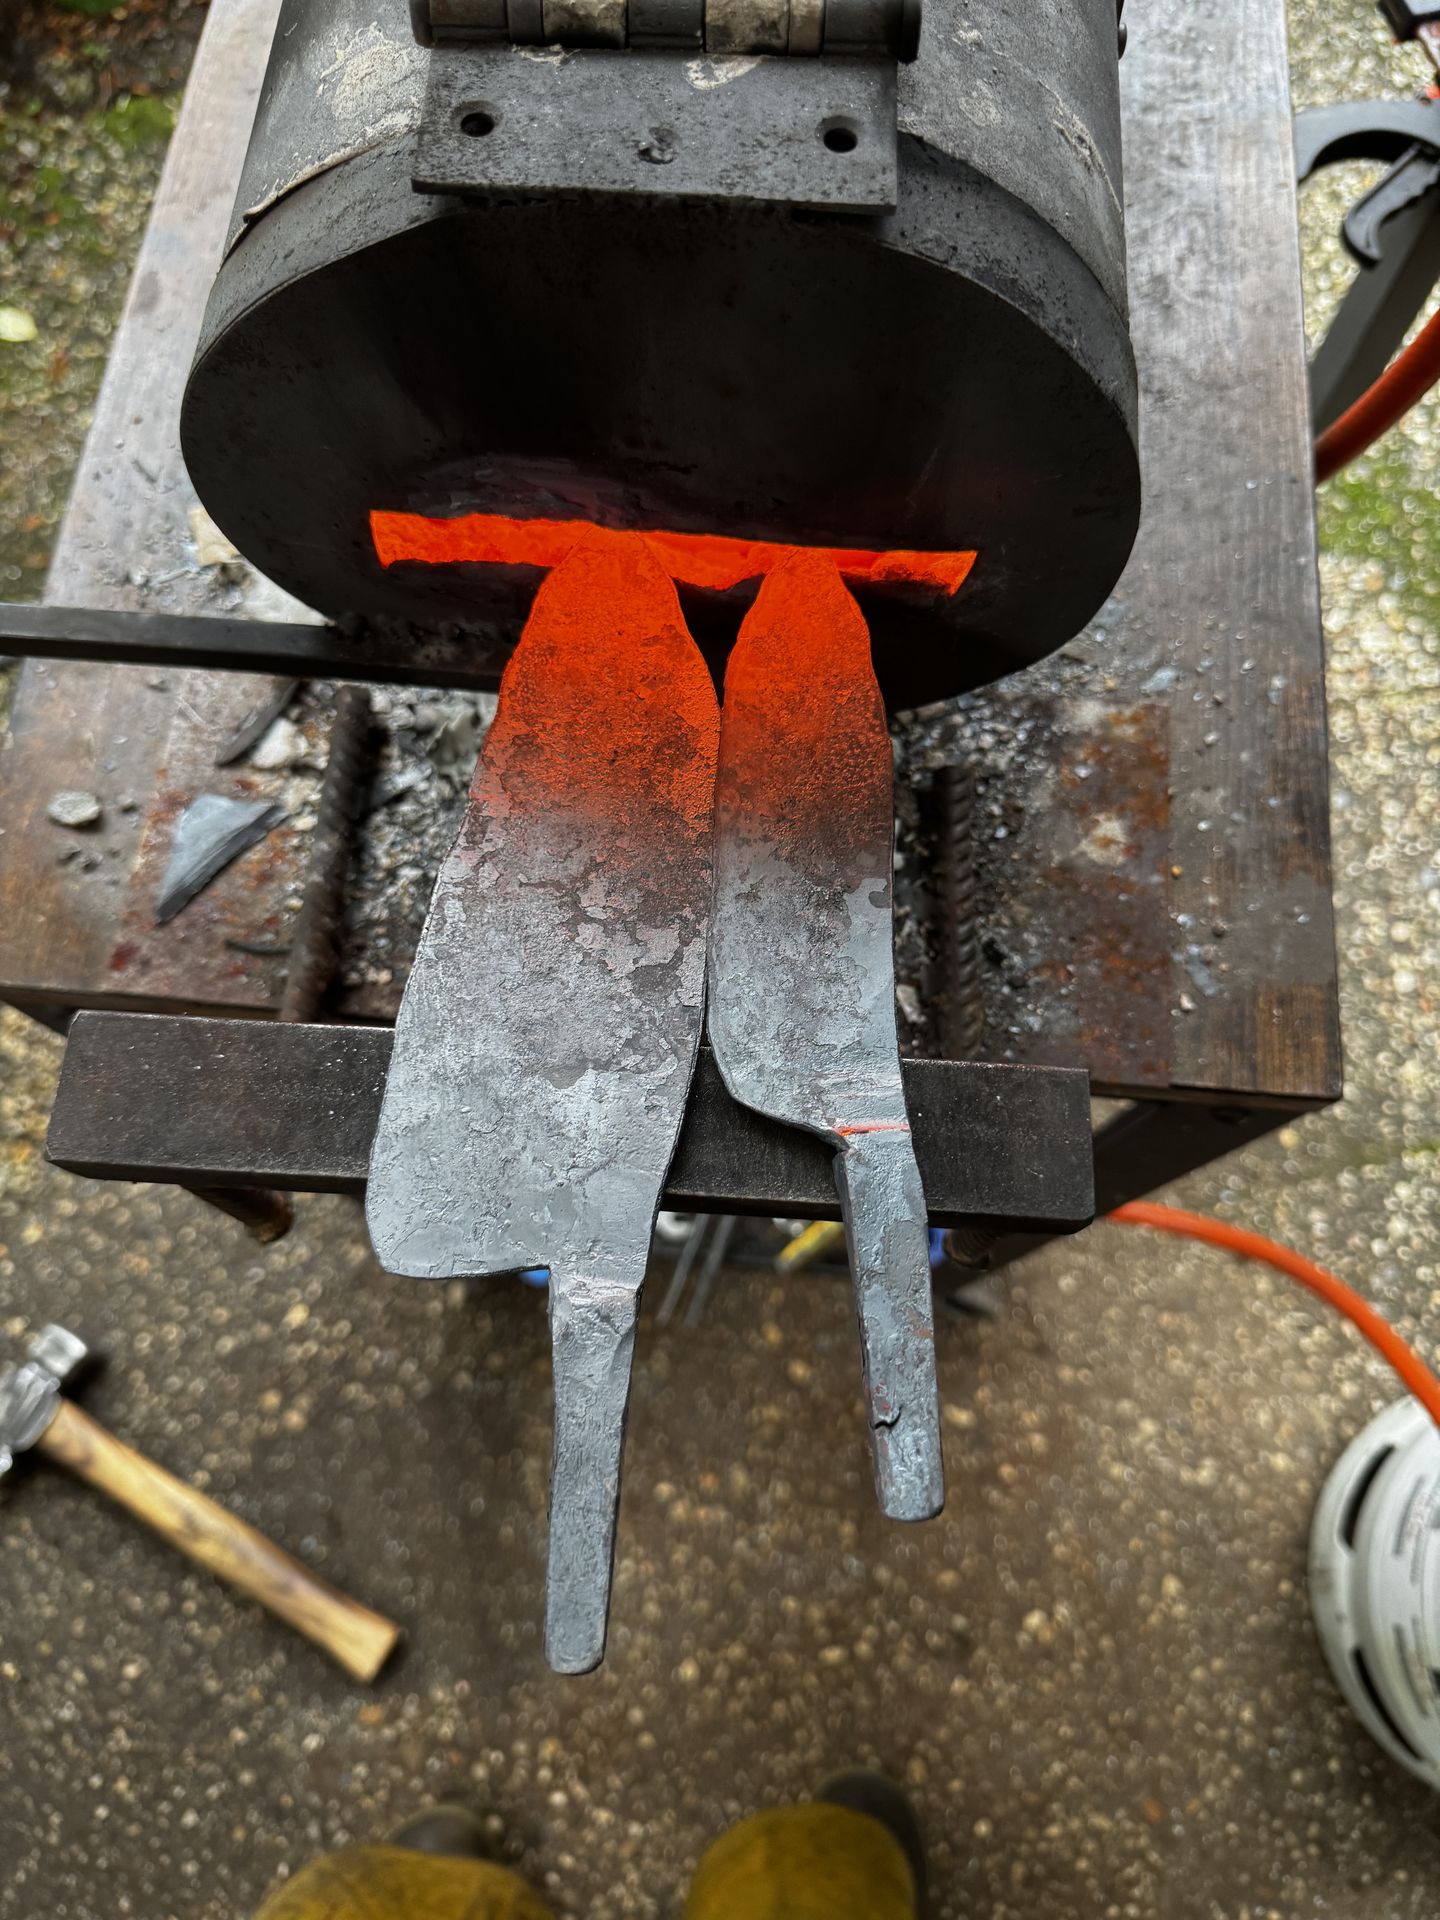
Het profiel zet ik ook bij de oven: de schouder, de lengte van het lemmet ten opzichte van de angel en de ruwe vorm van de punt. Nog niets is precies, maar het skelet staat er.
Als de vorm goed is, zet ik het lemmet in de oven, verhit ik het tot ongeveer 900°C en laat ik het aan de lucht afkoelen, drie keer. Dat haalt de spanning van het smeden eruit en maakt de korrelstructuur gelijkmatiger voor het slijpen. Uiteindelijk wil ik dit in een elektrische oven doen, met meer controle en programmeermogelijkheden.
Slijpen
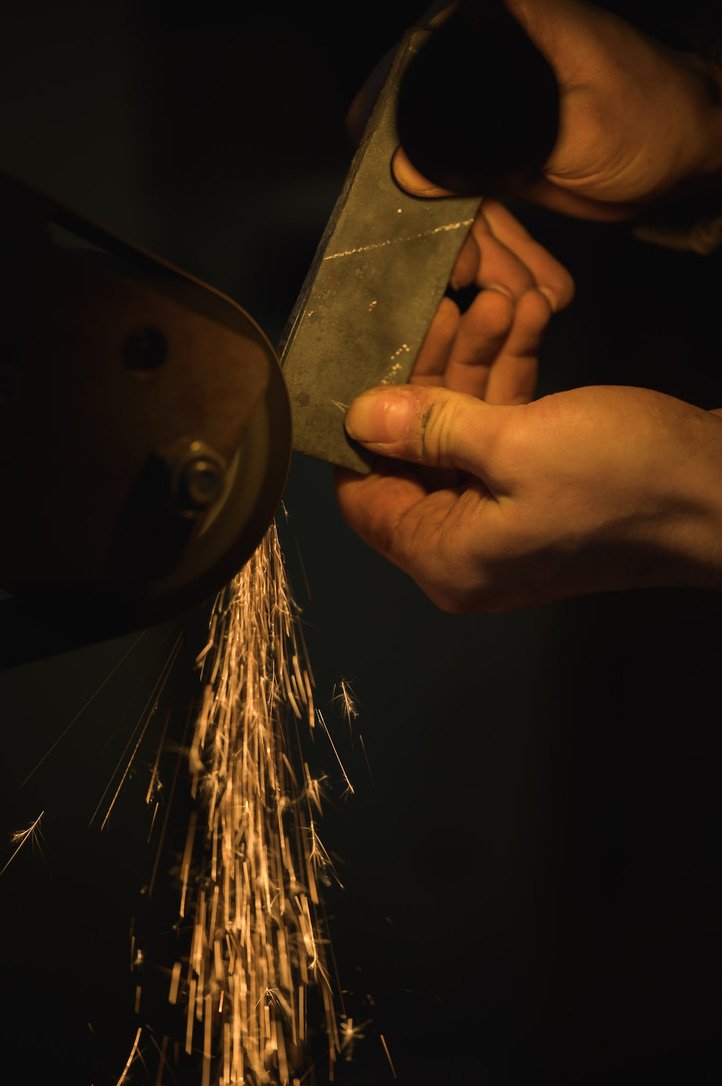
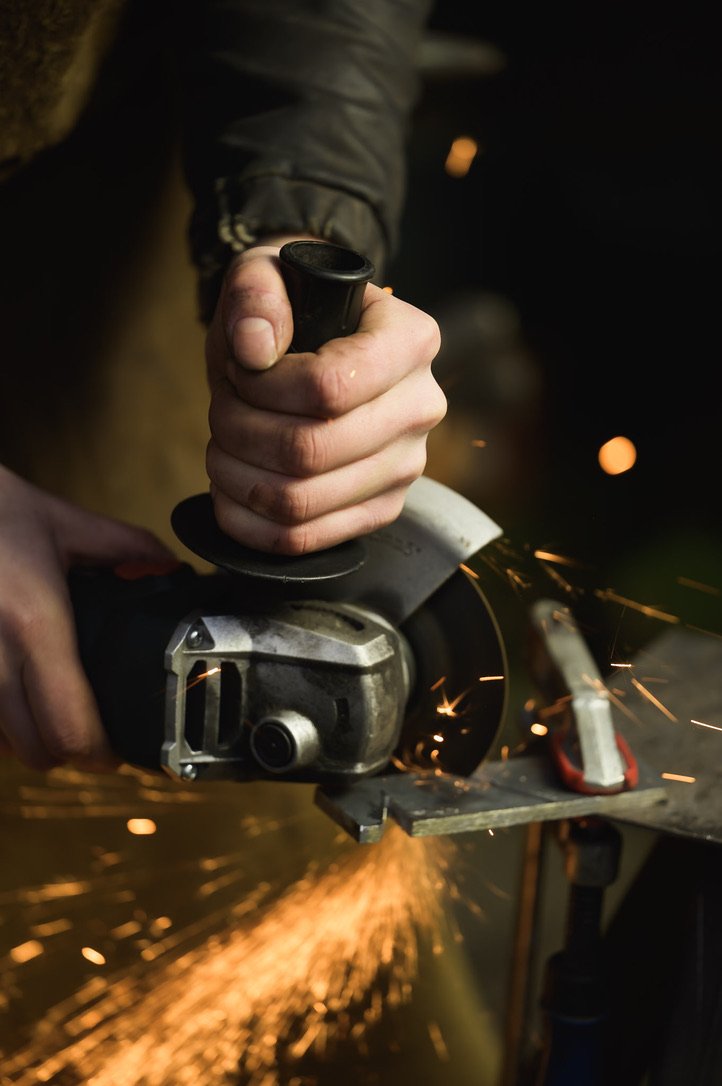
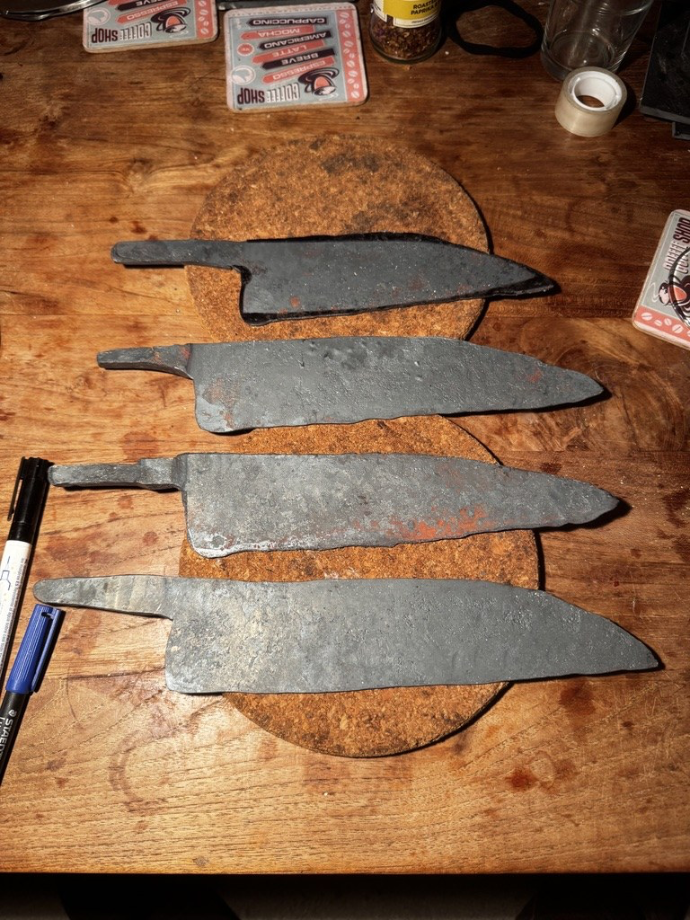
Eerst zaag ik het profiel uit met de haakse slijper en werk ik het bij op de bandslijper. Daarna komen de facetten. Hier leg ik de geometrie van het afgewerkte lemmet nauwkeurig vast: de dikte achter de snijkant, de hoogte van het facet en de hoek van de slijping.
Dit kost tijd en vergeeft niets, want weggehaald materiaal komt niet terug. Ik laat het lemmet in dit stadium iets dikker dan het eindresultaat. Wat ik na de warmtebehandeling nog wegneem, hangt af van hoeveel smeedhuid en ontkoling ik moet verwijderen.
Warmtebehandeling
Het lemmet gaat in de oven op 840 tot 880°C. Door het lemmet 15 minuten op temperatuur te houden, wordt het door en door even warm. Daarna gaat het lemmet direct in warme afschrikolie. Het afschrikken moet snel en recht gaan, want elke aarzeling geeft kromtrekken.
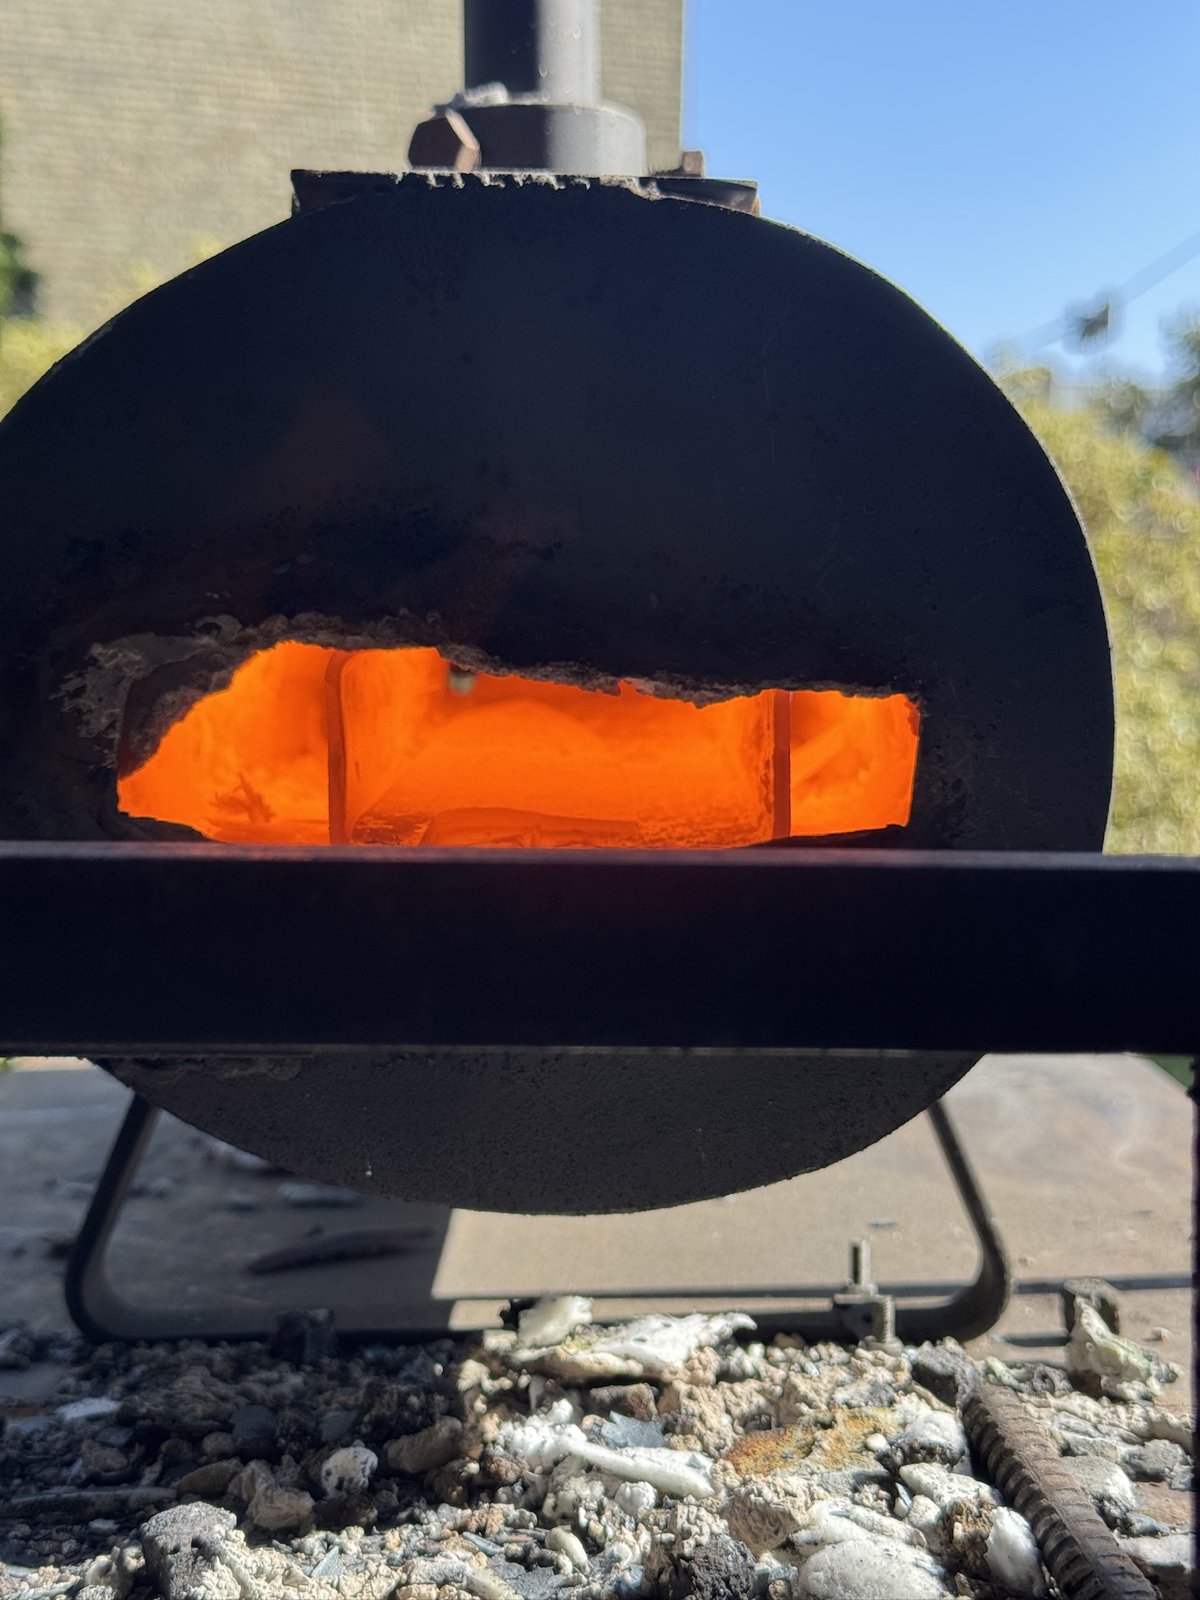
Uit de olie gaat het lemmet direct in een klem, om kromtrekken te beperken. Daarna maak ik het schoon met water en zeep en zet ik het in de ontlaatoven op 180°C, twee keer twee uur. Daarmee gaat de hardheid van bros naar bruikbaar, ongeveer 59 tot 60 HRC.
Slijpen en afwerken na de warmtebehandeling
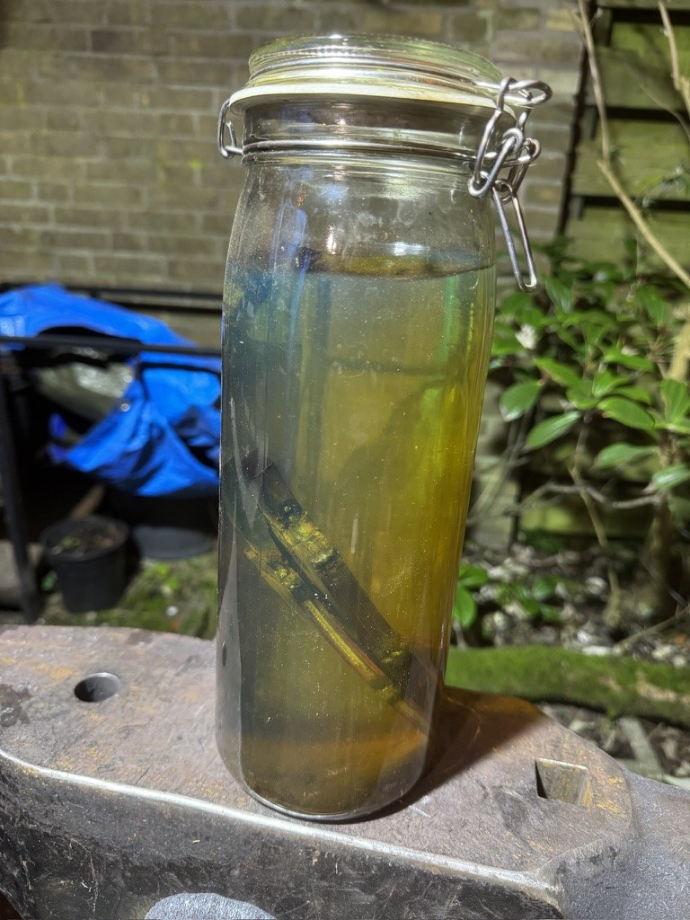
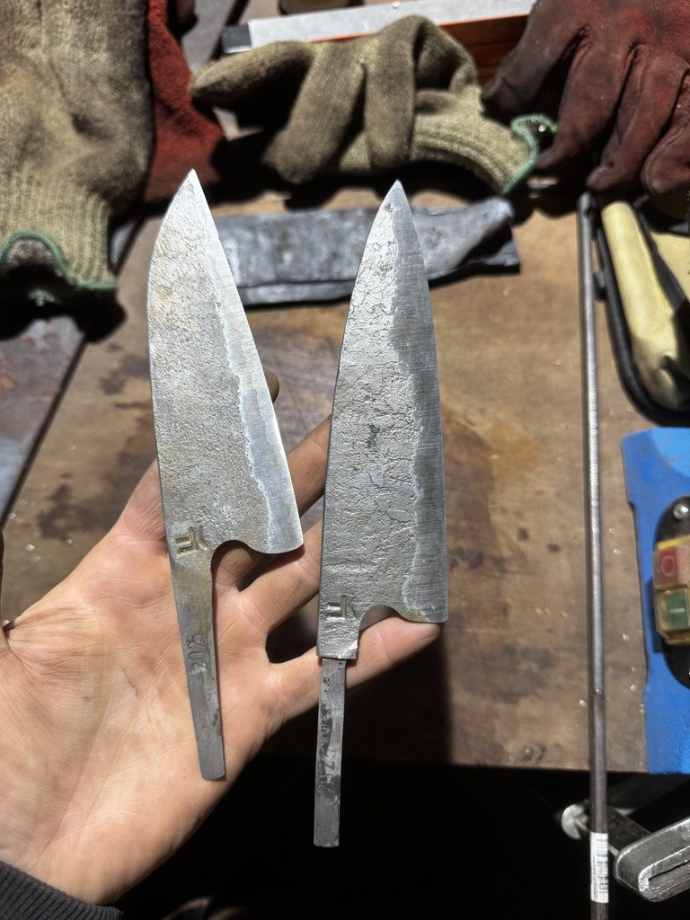
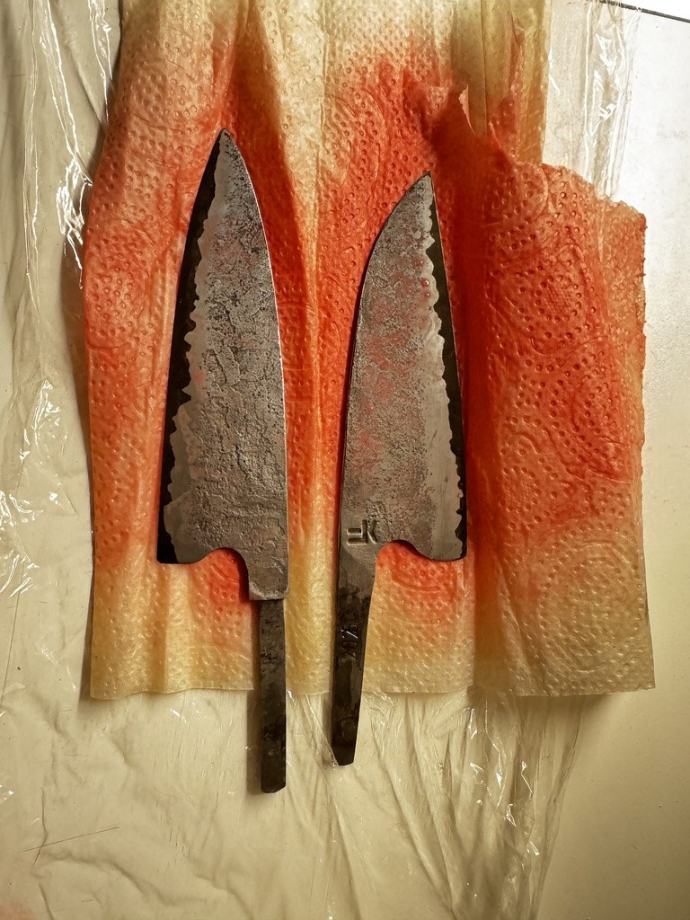
Dan leg ik de geharde lemmeten 48 uur in azijn. Dat lost de smeedhuid op en maakt het slijpen minder zwaar voor de banden.
Daarna werk ik de geometrie van de snijkant bij. Deze laatste slijping bepaalt hoe het mes echt snijdt. Ik werk het krasbeeld van de band weg met steeds fijnere korrels, tot het lemmet de afwerking heeft die ik wil: satijn, of verder richting spiegel op het vlak.
Op de bandslijper ga ik tot korrel 400. Daarna werk ik vanaf korrel 120 omhoog met oliesteentjes van Bell. Dat zijn slijpstenen die ik gebruik in plaats van schuurpapier.
Heft
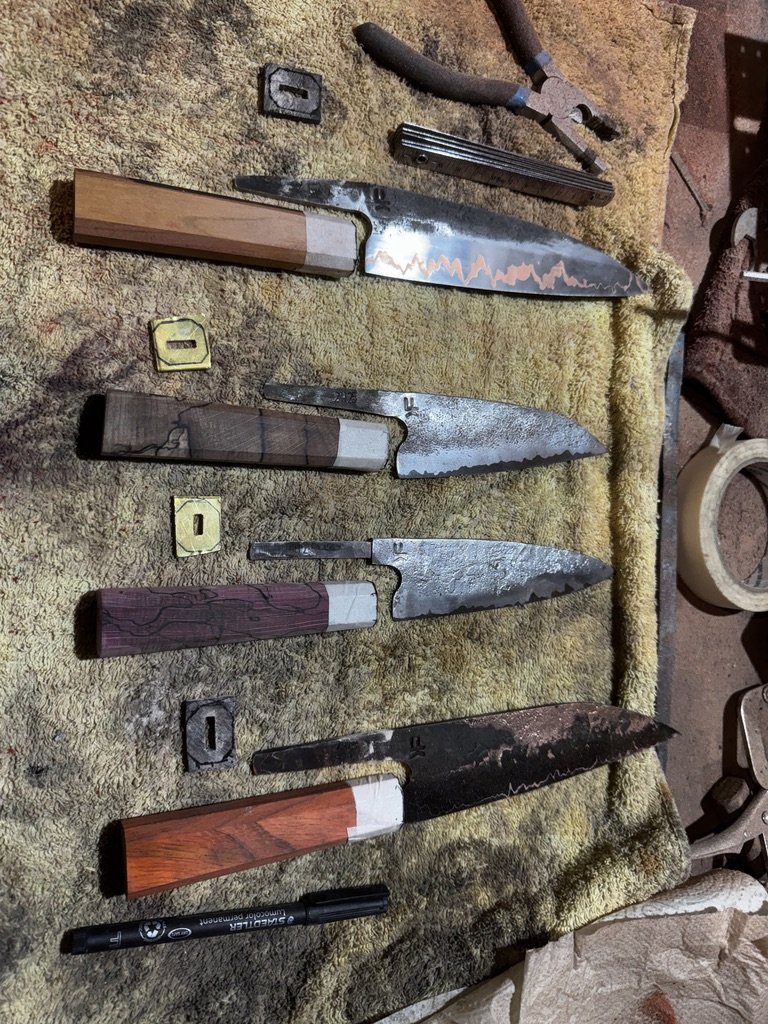
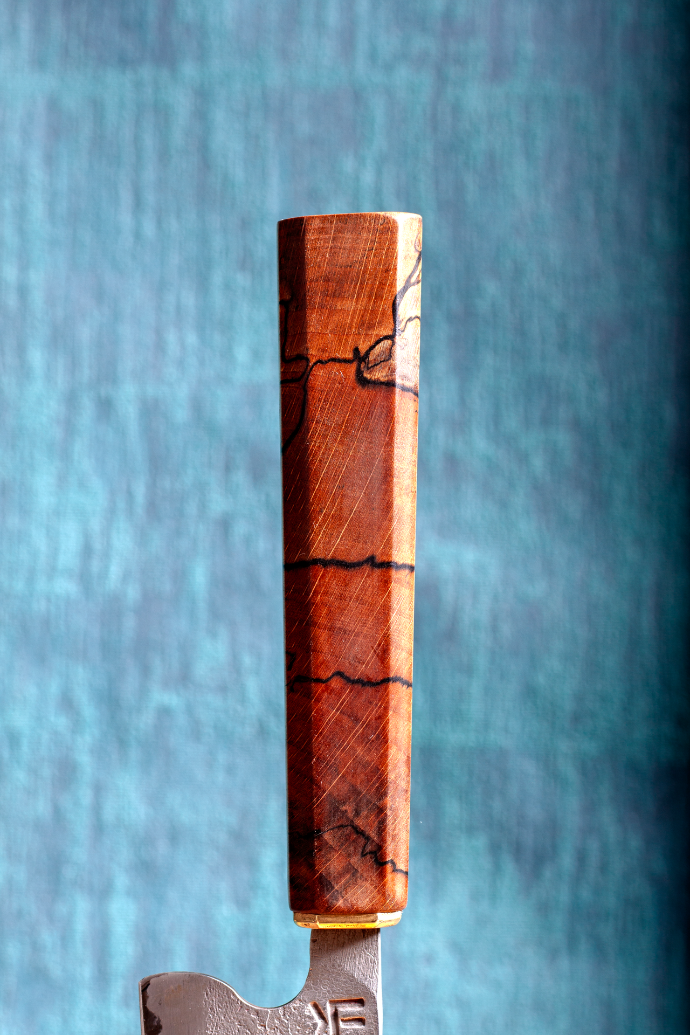
Ik zaag, boor en vorm het hefmateriaal zo dat het om de angel past. Meestal maak ik achthoekige wa-hefts met een verborgen angel, dus ik boor één stuk hout of ander materiaal helemaal door.
Dan maak ik een deuvel en controleer ik daarmee hoe recht het lemmet in het heft zit. Op basis daarvan pas ik de maten van het heft aan, zodat het heft altijd perfect in lijn zit met het lemmet.
Nadat ik het heft heb geslepen met mijn VanDelftCraft wa-heftmal, schuur ik het met de hand tot korrel 1200. Daarna olie ik het drie dagen met transparante Osmo-olie die geschikt is voor voedsel. Als het droog is, bevestig ik het met epoxy aan de angel en klem ik het 24 uur vast.
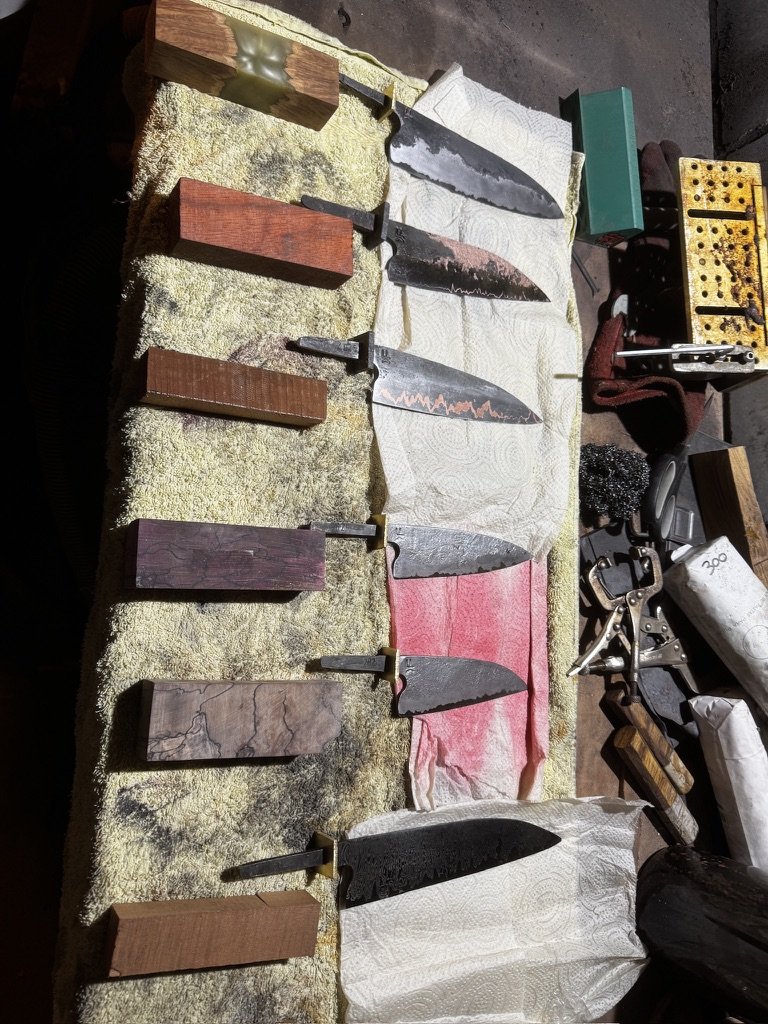
Dan komt het slijpen. Ik slijp de snijkant tot de uiteindelijke hoek, werk hem met stenen af tot een fijne afwerking en trek hem af op leer. Hier schrijf ik uitgebreider over in een andere blogpost.
De tijd
Een eenvoudig mes van één staalsoort kost ongeveer drie tot vier weekenden handwerk, omdat de warmtebehandeling en de epoxy van het heft allebei tijd nodig hebben.
Een damastmes, cumai of zelfs san mai met een ingewikkelde opbouw kost meer tijd, soms aanzienlijk meer. Een set messen is niet gewoon twee of drie keer één mes, omdat de insteltijd over meer messen wordt verdeeld.
Wil je iets laten maken, dan is de maatwerkpagina de plek om te beginnen. In mijn shop staan voorbeelden van afgewerkt werk in verschillende staalsoorten en stijlen.