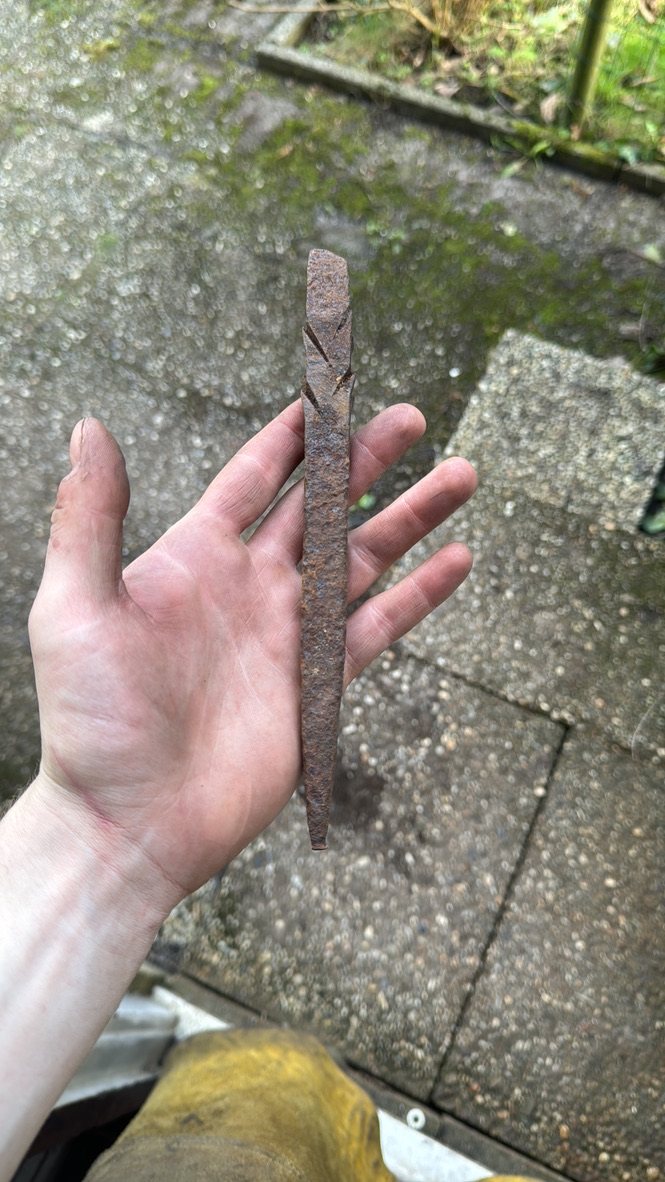
Werken met smeedijzer is een van mijn favoriete uitdagingen geworden. Van de vezelige structuur tot de historische charme: er is iets bijzonders aan oud schroot dat een nieuw leven krijgt als gereedschap en lemmet. De laatste tijd experimenteer ik met pennen van landbouwmachines, muurankers en allerlei weggegooide stukken smeedijzer, die ik omsmeed tot mesblanks en zelfs verwerk in san mai billets (drie lagen: een harde stalen kern tussen twee lagen zachter metaal). Hier zie je mijn werkwijze, wat ik leerde en het smeedijzer zowel ruw als afgewerkt.
Waarom smeedijzer zo anders is
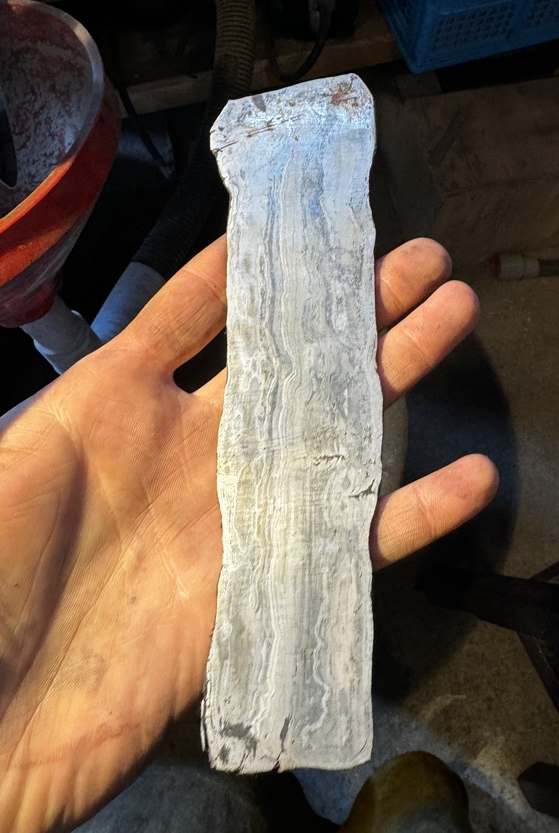
De eigenschappen van smeedijzer komen door het extreem lage koolstofgehalte (vaak onder 0,08%) in combinatie met een flinke hoeveelheid silicaat (slak). Het zit vol kleine slakvezels die het na etsen of corrosie een "houtnerf"-uiterlijk geven. Die vezelige structuur geeft:
Meer weerstand tegen roest
Vergeleken met staal met meer koolstof roest smeedijzer door het lage koolstofgehalte minder snel.
Makkelijker vuurlassen
Bij de juiste temperatuur last smeedijzer goed, maar je kunt het verbranden als je niet oppast!
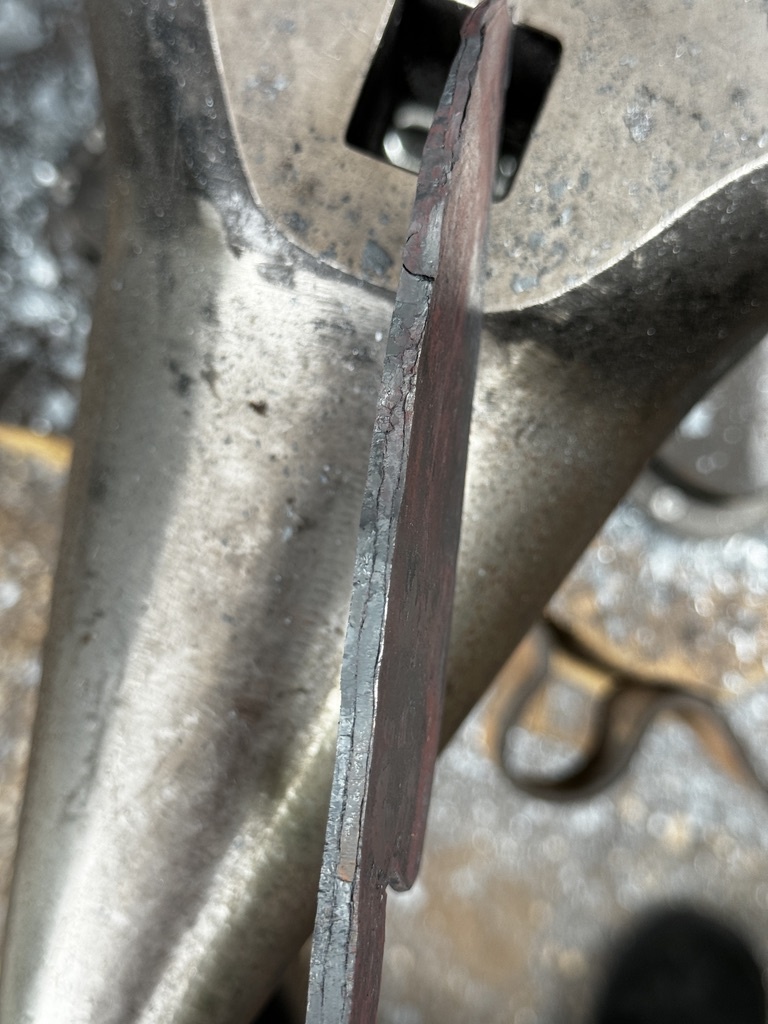
Een neiging tot "scheuren"
Bij oververhitting of te hard hameren kunnen de vezelige lagen loslaten, en dan is het stuk verloren.
Anders dan zacht staal (0,05 tot 0,25% koolstof) kan smeedijzer zelf niet echt harden. Vroeger smeedden smeden daarom een stalen snede aan een lichaam van smeedijzer, zodat gereedschap een taai, vezelig lichaam kreeg en een hardere, duurzamere snijkant.
Van schroot tot materiaal
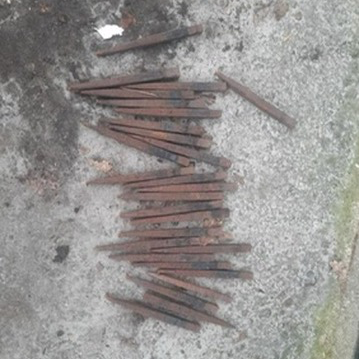
Ik begon met het verzamelen van allerlei stukken smeedijzer, waaronder pennen van landbouwmachines, muurankers en ander hergebruikt staafmateriaal. Hoewel ze flink verroest zijn, zit er veel potentieel in. Na een snelle vonkproef of een lichte ets zie je de typische tekenen van de vezelige aard van smeedijzer.
Schoonmaken en voorbereiden
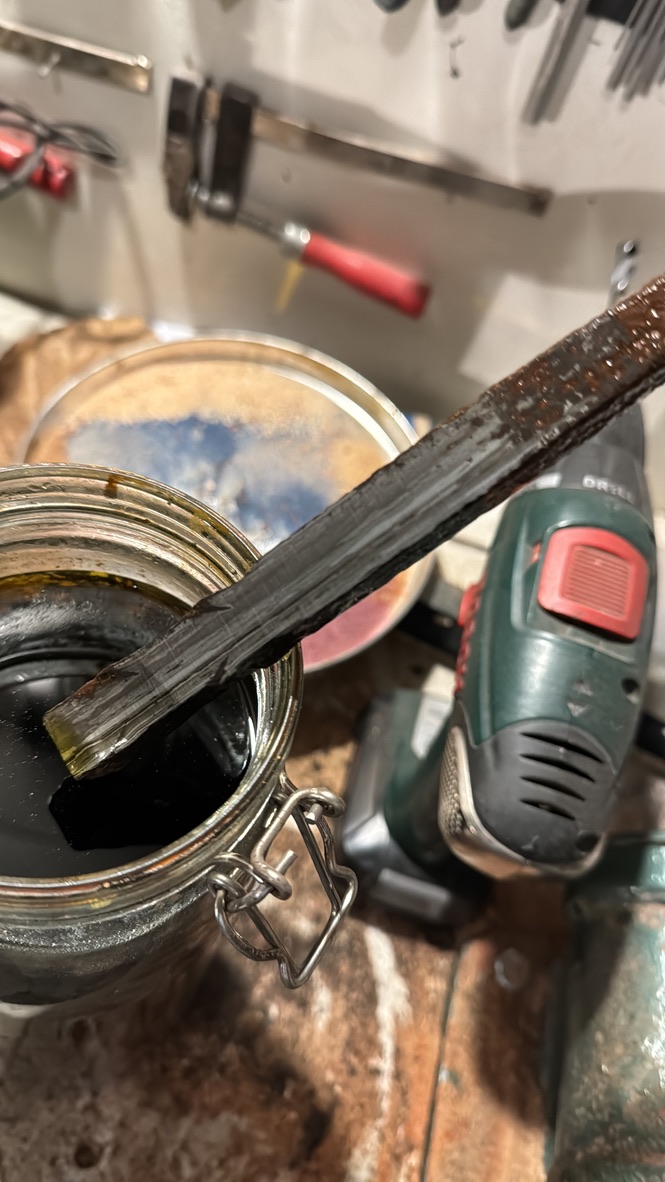
De eerste stap bij werken met smeedijzer is ontroesten en het oppervlak voorbereiden. Vaak leg ik de verroeste stukken in azijn om de oppervlakteroest op te lossen en borstel ik ze daarna grondig met een staalborstel. Ga ik vuurlassen (zoals bij san mai), dan slijp ik één kant tot schoon, glanzend metaal. Dat zorgt later voor een betrouwbare las.
Etsen om de "nerf" te laten zien
Om te controleren of deze stukken smeedijzer zijn, en om dat bekende "houtnerf"-patroon te laten zien, doe ik na het slijpen van het oppervlak een korte ets met ijzerchloride. De slakinsluitingen etsen met een andere snelheid dan het ijzer, waardoor er golvende lijnen ontstaan.
De blanks smeden
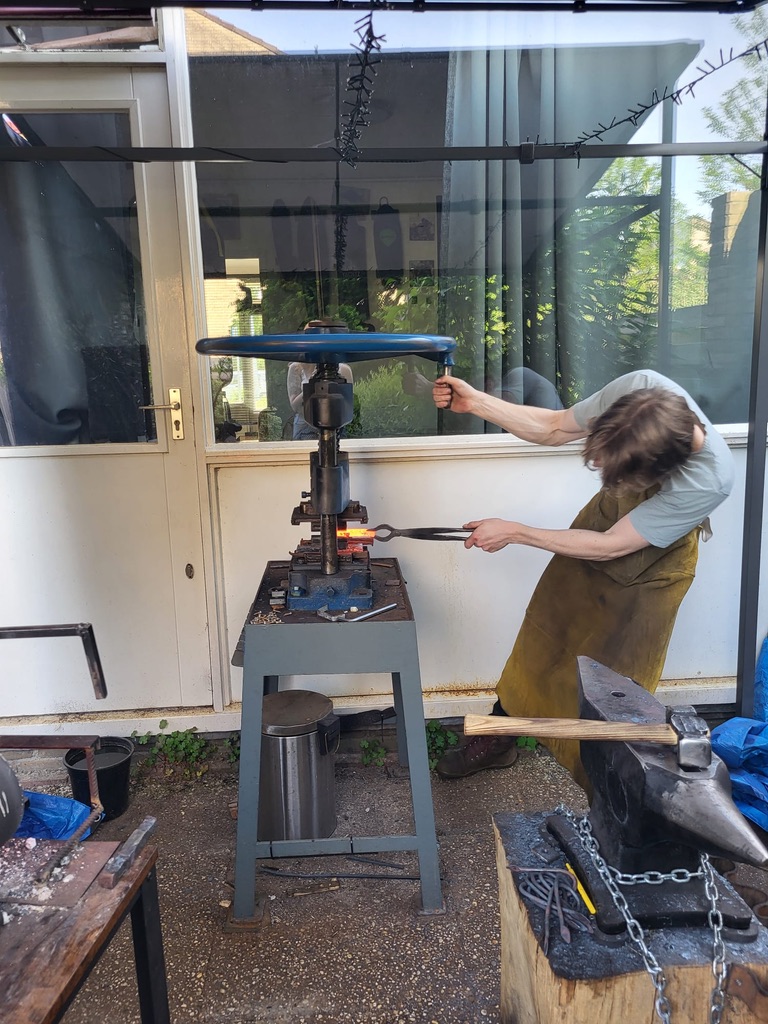
Is alles voorbereid, dan is het tijd om het vuur in te gaan. Smeedijzer gedraagt zich anders dan zacht staal: het wordt sneller heet en kan bij een lagere temperatuur verbranden of verkruimelen. Ik werk op oranje tot lichtgele hitte en vorm elk stuk voorzichtig tot een ruw mesprofiel.
De angel uitsmeden
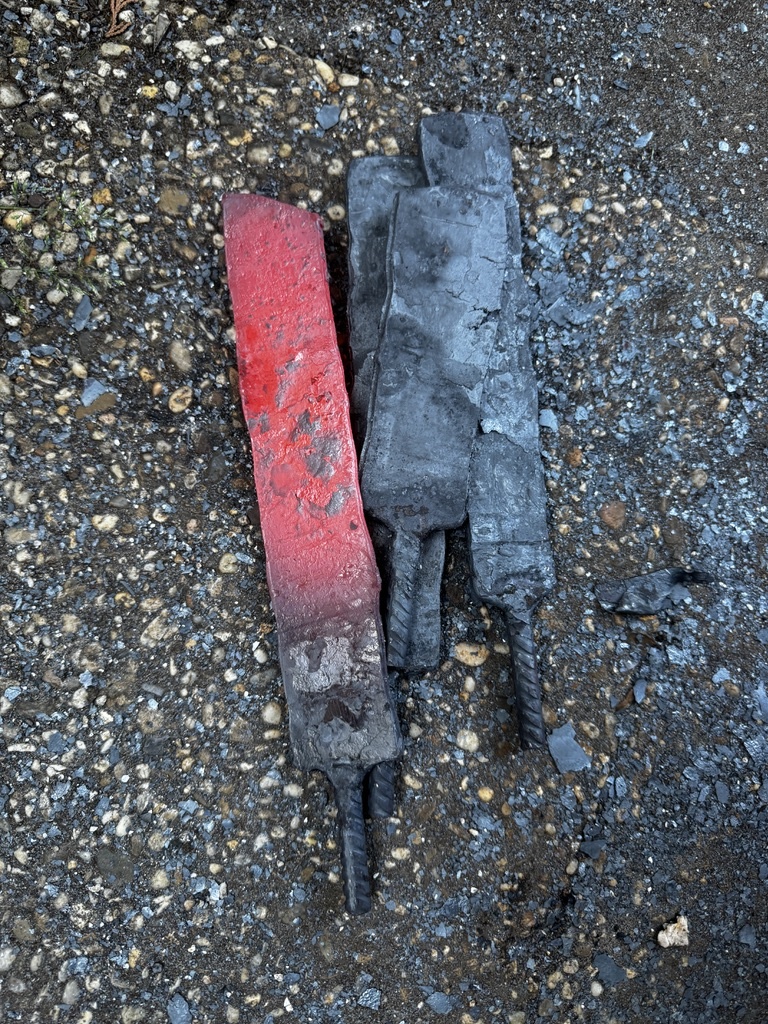
Eerst zet ik het deel voor de angel af en smeed ik het uit. Smeedijzer beweegt goed onder de hamer, maar kan scheuren als ik te ver ga met temperatuur of kracht.
Het lemmet vormen
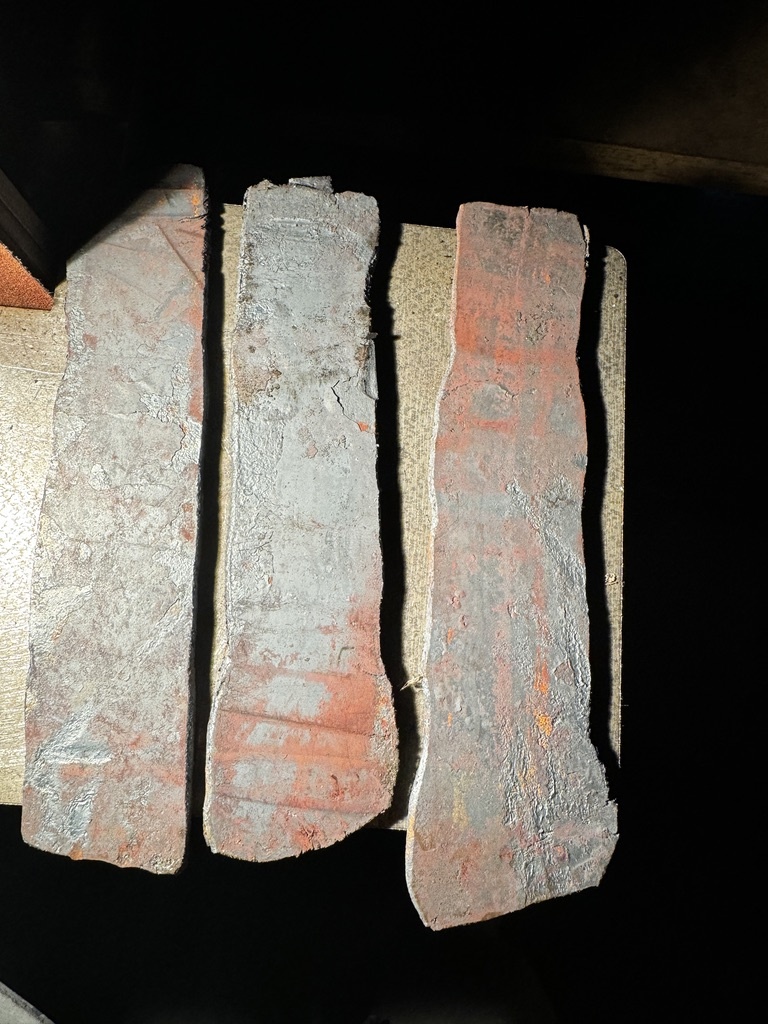
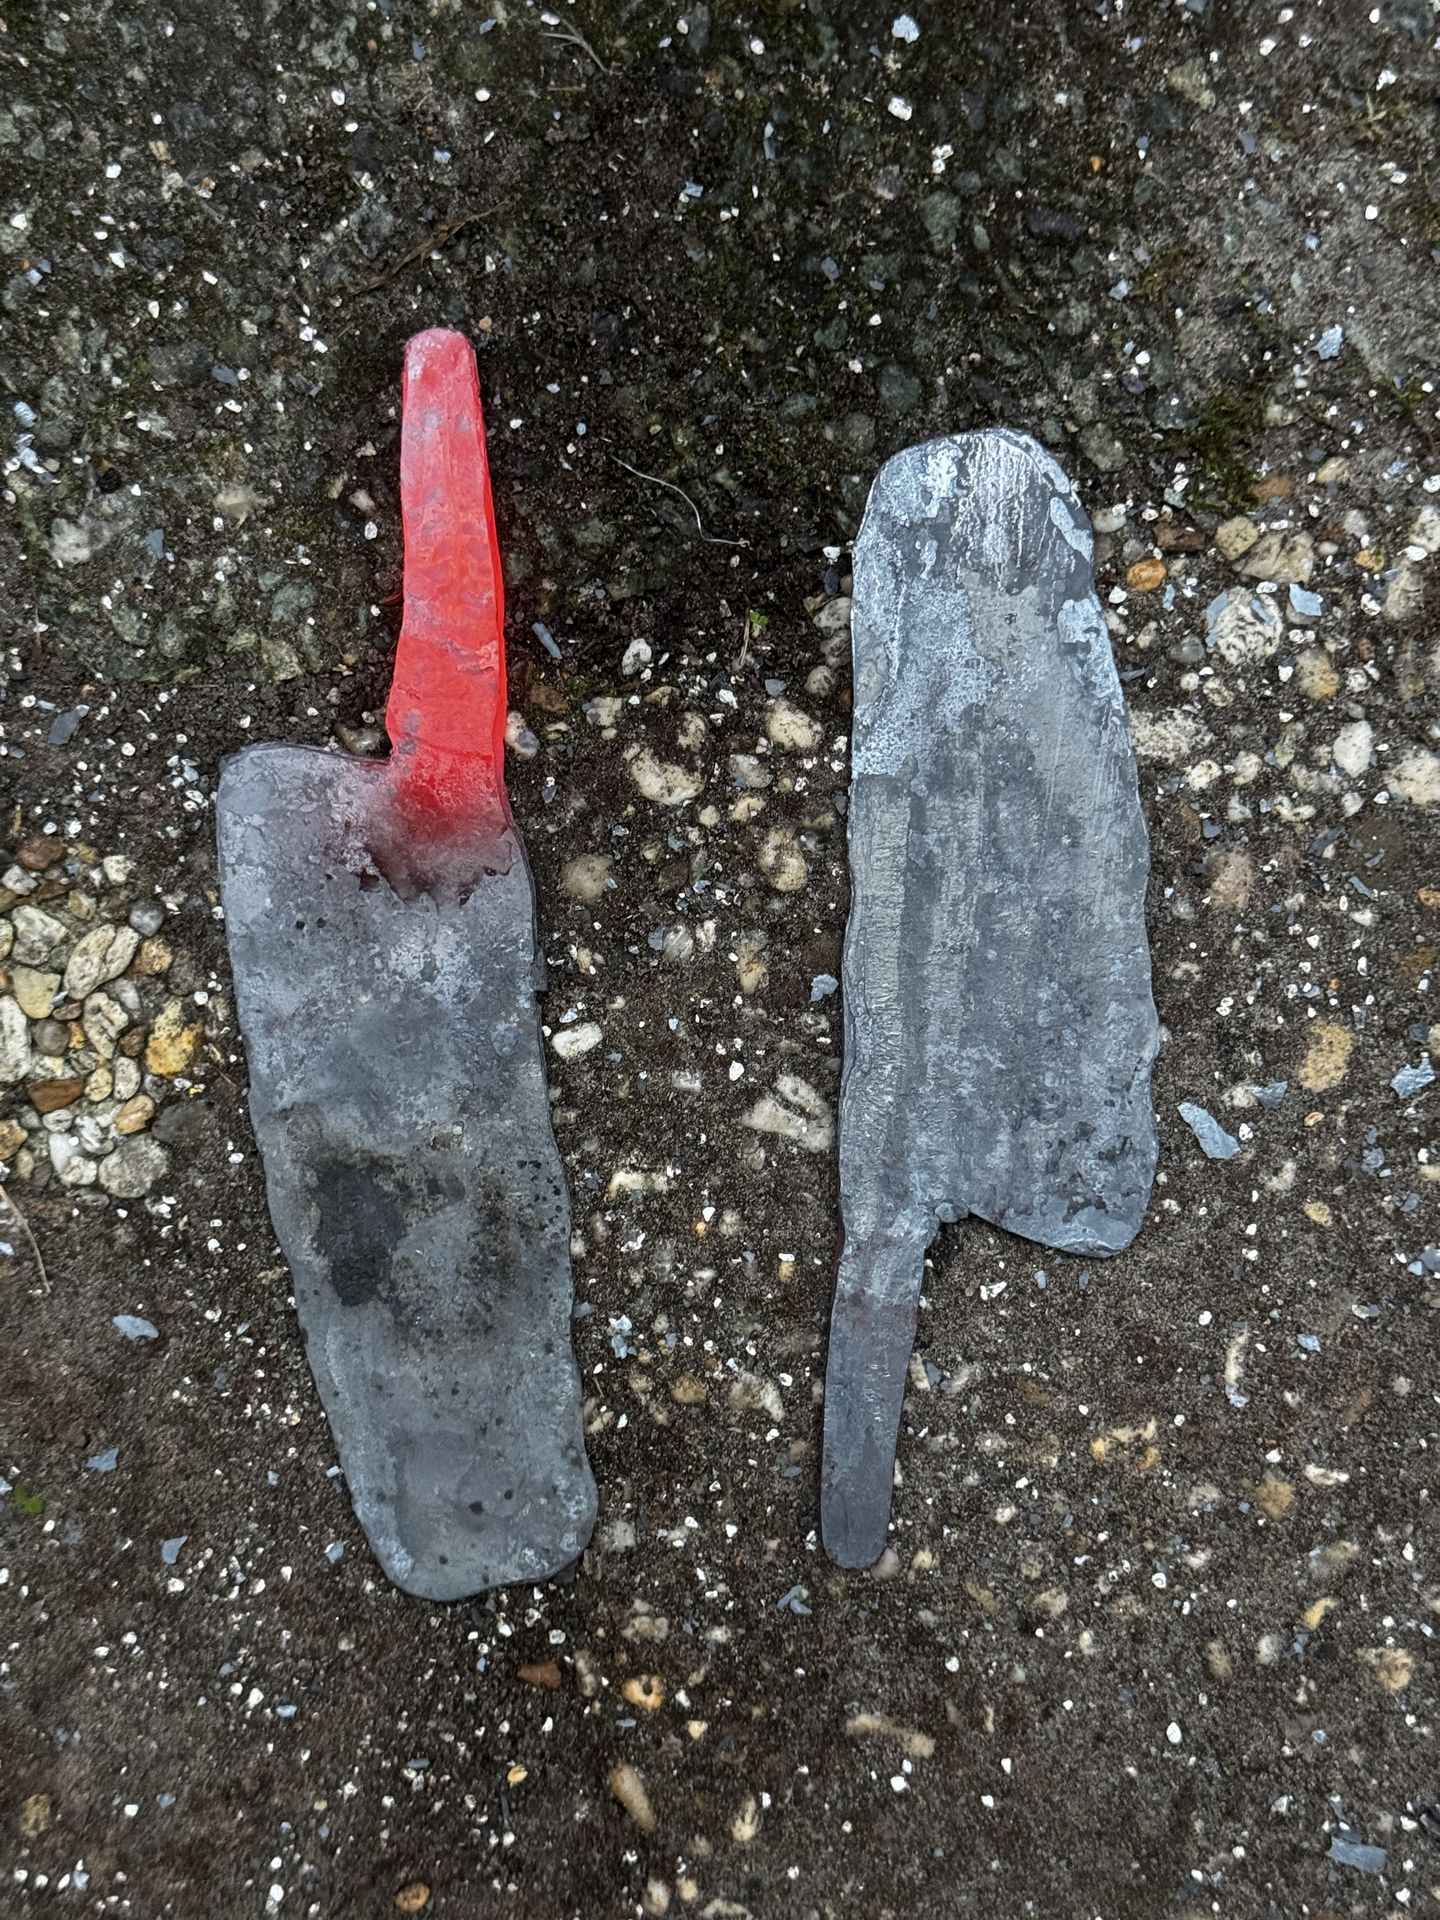
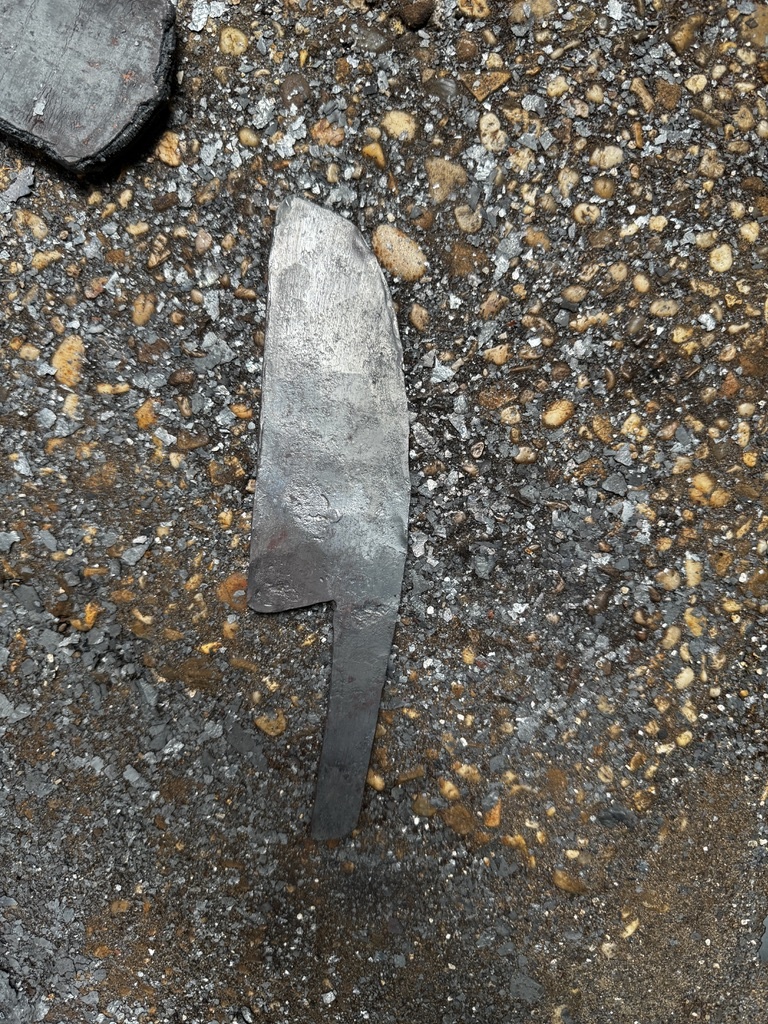
Na de angel ga ik verder met het lemmet zelf: platslaan en het ruwe profiel vormen. Op sommige foto's zie je de gehamerde oppervlakken nog vol walshuid: smeedijzer geeft door het silicaat een dikke walshuid, dus die klop ik er regelmatig af. Op de foto hieronder ging het niet zo goed. Smeedijzer is veel zachter dan de 80CrV2-kern, waardoor het smeden een ongelijk gelaagd blok opleverde.
Afgewerkte lemmeten & san mai
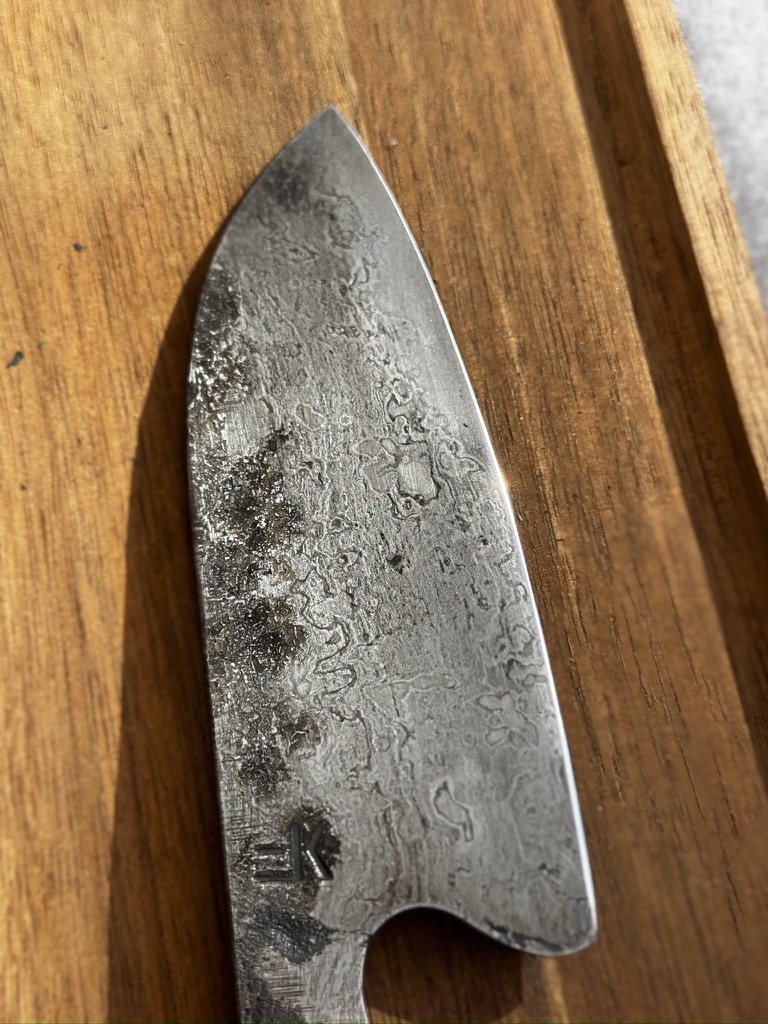
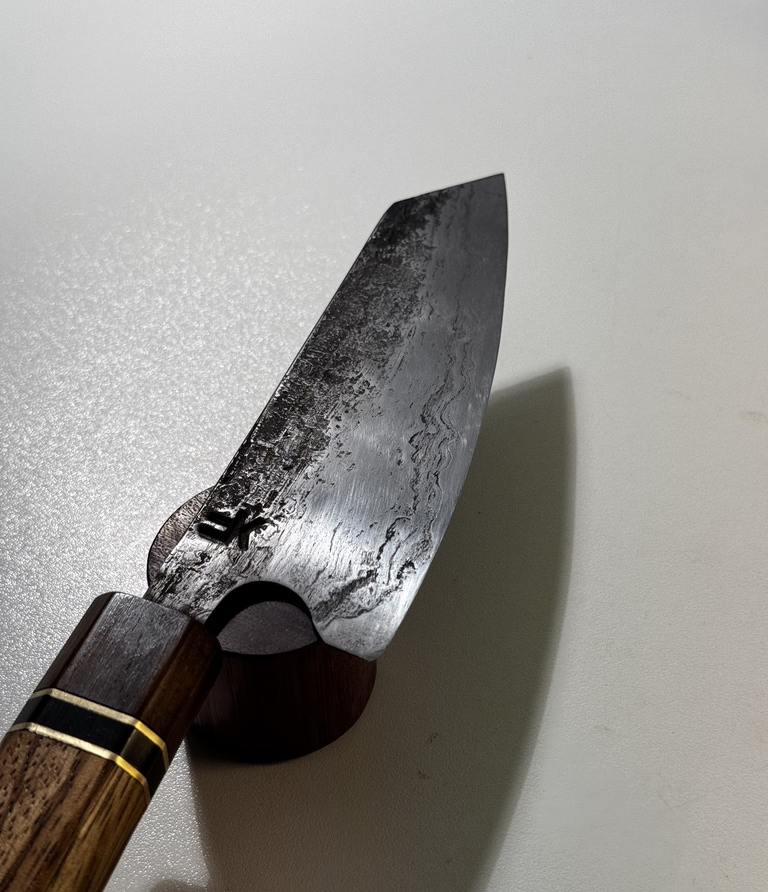
Smeedijzer zelf houdt niet lang een scherpe snede (het bevat te weinig koolstof om te harden), maar het is goede bekleding in san mai billets. Het contrast tussen een geharde stalen kern en de vezelige smeedijzeren buitenlagen is duidelijk zichtbaar. Daarnaast heb ik een paar messen helemaal van smeedijzer gemaakt, met een aparte stalen snede erop gesmeed. Dat combineert moderne bruikbaarheid met een ouderwets uiterlijk.
Dus, waarom uiteindelijk werken met smeedijzer?
Elk stuk smeedijzer dat je redt heeft een vorig leven: als onderdeel van een landbouwmachine, een scheepsanker of een draagbalk.
De geëtste "houtnerf"-structuur is met gewoon staal moeilijk na te maken.
Smeedijzer dwingt je om goed op temperatuurbeheersing en hamertechniek te letten: een prima manier om je smeedvaardigheden te verbeteren.
(Alle foto's in dit bericht komen uit mijn eigen werkplaats. Bedankt voor het lezen!)